
Lo que funciona en el laboratorio debe tener sentido en planta
Por qué un scale-up exitoso en acabados textiles depende de transferir conocimiento, no...
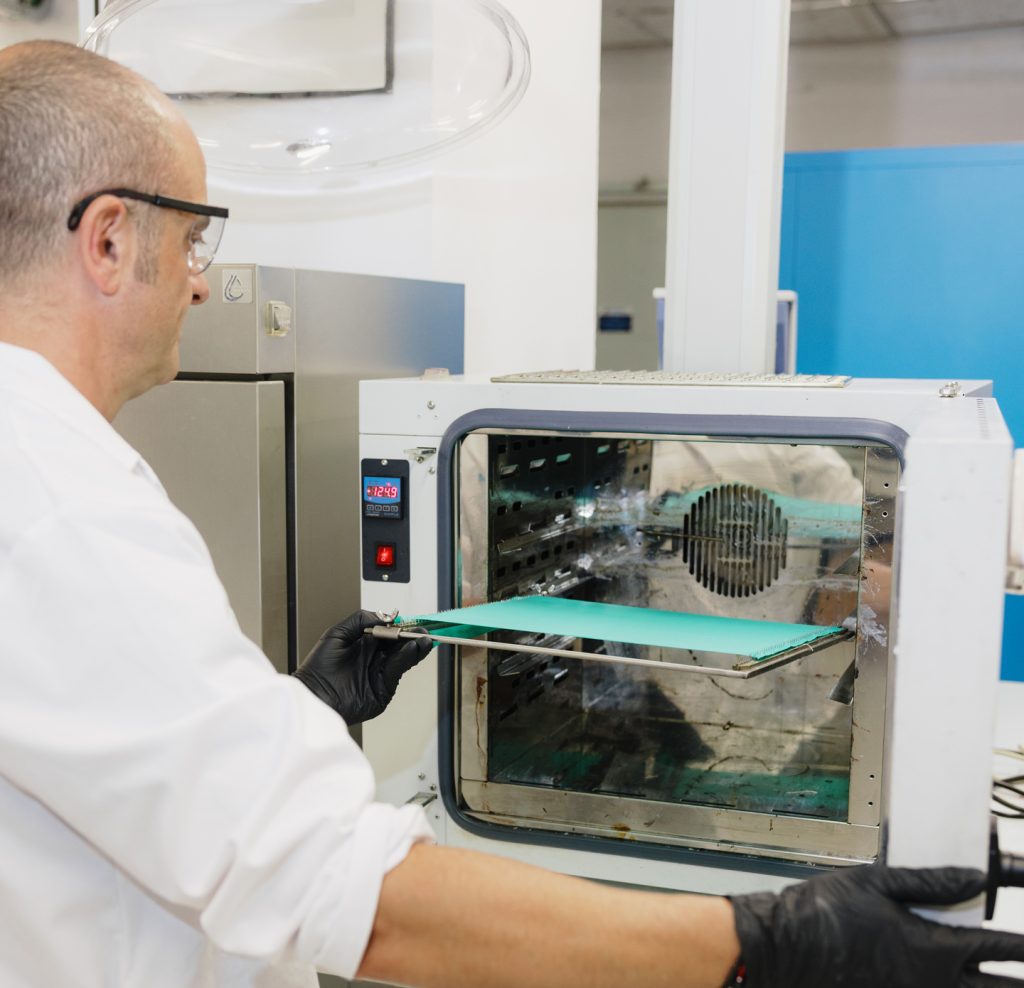
Por qué un scale-up exitoso en acabados textiles depende de transferir conocimiento, no simplemente de reproducir una receta.
Un ensayo de laboratorio satisfactorio nos proporciona algo valioso: la evidencia de que una formulación puede ofrecer el resultado esperado bajo unas condiciones determinadas.
El siguiente paso puede parecer sencillo. Si la formulación funciona a escala de laboratorio, reproducimos la receta a un volumen mayor y avanzamos hacia la producción industrial.
Pero el scale-up no consiste simplemente en aumentar cantidades.
Una receta de acabado textil describe productos, concentraciones y parámetros de aplicación. Sin embargo, el resultado depende de las relaciones entre la química, el sustrato, el equipamiento y las condiciones de proceso. Cuando cambia la escala, algunas de estas relaciones también cambian. La transferencia de calor y de masa, la dinámica de aplicación, los tiempos de contacto o el comportamiento del sustrato no pueden reproducirse necesariamente multiplicando los valores de una receta de laboratorio.
Por eso, el verdadero reto no consiste en hacer el laboratorio más grande. Consiste en entender qué hizo posible el resultado obtenido en el laboratorio y determinar cómo pueden trasladarse esas condiciones a un entorno industrial.
Las instalaciones a escala piloto existen, en parte, para cubrir esta distancia: permiten pasar de una experimentación controlada a condiciones representativas de la producción industrial, manteniendo al mismo tiempo la posibilidad de observar, ajustar y comprender el proceso. Organizaciones de investigación textil como CETI y RISE utilizan entornos a escala piloto para facilitar esta transición entre el desarrollo y la implementación industrial.
El scale-up es traducción, no multiplicación.
Y lo que debemos trasladar no es únicamente la formulación. Es el conocimiento que hay detrás del resultado.
Un resultado de laboratorio nos dice que algo funciona
El laboratorio nos ofrece algo que la producción industrial difícilmente puede proporcionar: un entorno controlado en el que podemos aislar variables, comparar formulaciones y evaluar el rendimiento bajo condiciones reproducibles.
Esto hace que los ensayos de laboratorio sean esenciales. Nos permiten determinar si un concepto de acabado es técnicamente viable, comparar diferentes formulaciones y observar cómo los cambios en la química o en las condiciones de aplicación afectan al tejido.
Pero un resultado satisfactorio nos dice más de lo que aparece escrito en la receta.
Detrás de ese resultado existe una combinación concreta de características del sustrato, concentración de producto, método de aplicación, wet pick-up, temperatura, tiempo y otras condiciones de proceso. Estas variables no se limitan a coexistir: interactúan entre sí. Cambiar una de ellas puede modificar también la relevancia de otra.
Esta distinción es importante cuando avanzamos hacia la producción industrial. Si transferimos únicamente la formulación —productos, concentraciones y parámetros nominales—, podemos estar transfiriendo las instrucciones sin transferir suficiente conocimiento sobre aquello que hizo que funcionaran.
Por tanto, el objetivo del desarrollo en laboratorio no es únicamente encontrar una combinación que proporcione el rendimiento deseado, sino empezar a comprender por qué funciona esa combinación y qué condiciones son críticas para mantener el resultado.
Esto cambia la pregunta que nos hacemos antes del scale-up.
No simplemente:
¿Qué receta debemos reproducir?
Sino:
¿Qué necesitamos transferir exactamente para que este resultado siga teniendo sentido a escala industrial?
Escalamos relaciones, no recetas
Una receta de laboratorio puede expresarse mediante números: concentración de producto, relación de baño, temperatura, tiempo o nivel de aplicación. Esos números son necesarios, pero reproducirlos no significa necesariamente reproducir el proceso.
En los acabados textiles, el rendimiento depende a menudo de la relación entre las variables.
Tomemos como ejemplo un proceso convencional de padding. La cantidad de química de acabado depositada sobre el tejido no viene determinada únicamente por la concentración del baño. También depende del wet pick-up, que a su vez está condicionado por las características del tejido, los ajustes de la máquina y las propiedades del baño de acabado. Una aplicación consistente requiere mantener suficientemente controlados factores como la presión de los rodillos, el nivel del baño, la temperatura o la velocidad del tejido.
El mismo principio continúa en las etapas posteriores. Después del padding, el secado elimina el agua y el curado permite las reacciones o la fijación necesarias para muchos acabados. Por tanto, la temperatura no puede considerarse de manera independiente del tiempo de permanencia, del mismo modo que la concentración no puede analizarse sin tener en cuenta la cantidad de baño que realmente retiene el tejido. La secuencia convencional pad-dry-cure es, en sí misma, una cadena de etapas interdependientes, cada una de las cuales puede influir en el resultado final.
Por eso, el scale-up consiste menos en preservar valores individuales y más en comprender cómo se influyen entre sí las variables relevantes. La relación entre química y sustrato importa; la concentración solo tiene sentido junto con la cantidad de baño retenida por el tejido; la temperatura debe considerarse junto con el tiempo de exposición; y la forma en que se aplica un acabado afecta a cómo se fija posteriormente.
A escala industrial, la geometría del equipo, la velocidad de línea, la construcción del tejido o la tecnología de aplicación pueden ser diferentes de las condiciones utilizadas durante el desarrollo. El objetivo, por tanto, no es necesariamente conseguir que todos los parámetros sean idénticos. Es comprender qué relaciones produjeron el efecto deseado y cómo pueden mantenerse bajo un conjunto diferente de condiciones físicas.
Una receta puede multiplicarse. Un proceso no.
Y esta distinción cambia el propósito del scale-up: no estamos simplemente trasladando cantidades de un recipiente o una máquina a otra. Estamos transfiriendo una comprensión del proceso que debe seguir produciendo el rendimiento textil previsto.
Equivalente no significa idéntico
Pasar del laboratorio a la producción industrial no significa recrear las condiciones de laboratorio en una máquina más grande. En muchos casos, ni siquiera sería posible.
El equipamiento industrial tiene su propia geometría, velocidades de operación, capacidad de calentamiento y secado, sistemas de aplicación y mecanismos de control. Cambia la cantidad de material procesado, pero también cambia la forma en que la energía y los productos químicos se transfieren a través del sistema. Esta es una de las razones por las que el scale-up suele abordarse buscando condiciones de proceso equivalentes en lugar de un simple aumento geométrico de escala.
En los acabados textiles, esta distinción resulta especialmente relevante. Un foulard de laboratorio y una línea industrial de padding pueden realizar la misma operación básica, por ejemplo, pero las diferencias en la configuración de los rodillos, la presión, la velocidad o el comportamiento del tejido pueden afectar a la retención del baño y, en última instancia, a la cantidad de producto químico aplicado. Del mismo modo, reproducir una temperatura de curado no implica necesariamente reproducir el mismo historial térmico si las velocidades de calentamiento y los tiempos de permanencia son diferentes.
El objetivo, por tanto, no es preguntarnos si la planta puede reproducir exactamente cada parámetro del laboratorio. Se trata de identificar qué condiciones son críticas para obtener el rendimiento esperado y determinar cómo pueden conseguirse con equipamiento industrial.
Aquí es donde los ensayos a escala piloto adquieren un valor especial. Los entornos piloto proporcionan un paso intermedio entre el desarrollo controlado en laboratorio y la producción a escala completa, permitiendo probar formulaciones y procesos con equipos y condiciones operativas más próximos a la realidad industrial. Los centros de investigación y tecnología utilizan estas instalaciones no simplemente para repetir los ensayos de laboratorio a mayor escala, sino para evaluar cómo se comporta un proceso a medida que avanza hacia su implementación industrial.
En otras palabras, una transferencia satisfactoria no depende de conseguir que la planta se comporte exactamente como el laboratorio. Depende de comprender suficientemente bien el resultado de laboratorio para saber qué debe seguir siendo equivalente cuando todo lo que lo rodea cambia.
Una buena transferibilidad también implica saber qué puede cambiar
Si un scale-up satisfactorio exigiera que todos los parámetros permanecieran fijos, muy pocos procesos de laboratorio sobrevivirían a la transición hacia la producción industrial.
La variación forma parte de la fabricación. Las materias primas y los sustratos textiles pueden variar entre lotes, los equipos trabajan dentro de unas tolerancias y las condiciones ambientales o de proceso nunca permanecen perfectamente estáticas. Por tanto, el objetivo no es eliminar todas las fuentes de variación, sino comprender qué cambios afectan al resultado y cuáles puede absorber el proceso.
Esto requiere un conocimiento diferente al que obtenemos simplemente identificando las condiciones que han producido la mejor muestra de laboratorio. El desarrollo también debe permitirnos descubrir hasta qué punto el resultado es sensible cuando esas condiciones varían. Un pequeño cambio en un parámetro puede tener escaso efecto práctico, mientras que una variación similar en otro puede modificar la repelencia, el tacto, el color, la adhesión u otra propiedad crítica.
Esto está estrechamente relacionado con los principios de Quality by Design, donde la comprensión del proceso no procede únicamente de definir una condición objetivo, sino de entender la relación entre los atributos de los materiales, los parámetros del proceso y el rendimiento del producto. El marco procede del desarrollo farmacéutico, pero el principio de ingeniería subyacente resulta útil aquí: saber cómo responde un proceso ante la variación proporciona más información que conocer únicamente su ajuste óptimo.
En acabados textiles, esto no significa aceptar la inconsistencia. Significa distinguir entre una variación que puede gestionarse operativamente y otra que modifica el rendimiento que intentamos preservar.
Esta distinción hace que la transferibilidad sea más práctica. En lugar de llevar una receta de laboratorio a planta esperando que producción reproduzca unas condiciones ideales, llevamos algo más valioso: una comprensión de qué debe protegerse, qué puede ajustarse y en qué momento un cambio empieza a importar.
En otras palabras, un proceso transferible no es aquel que depende de que todo permanezca exactamente igual. Es aquel que hemos comprendido suficientemente bien como para que funcione cuando la realidad no lo hace.
La planta no se limita a validar el I+D
Es fácil pensar en la producción industrial como el último punto de control del proceso de desarrollo: la formulación se ha diseñado en el laboratorio, se ha perfeccionado mediante ensayos y ahora se lleva a planta para confirmar que funciona.
Pero la implementación industrial puede hacer algo más que validar lo que I+D ya sabe. Puede generar nuevo conocimiento.
A escala de producción, una formulación se encuentra con condiciones difíciles de reproducir por completo en el laboratorio o incluso a escala piloto. Series de producción más largas, cambios entre lotes de tejido, comportamiento del equipamiento, ritmos operativos y la interacción entre etapas consecutivas pueden revelar efectos que no eran significativos —o simplemente no eran visibles— durante el desarrollo.
Estas observaciones son valiosas porque pueden poner en cuestión algunas de las hipótesis asumidas anteriormente. Un parámetro considerado secundario en el laboratorio puede adquirir importancia a escala de producción. Un ajuste realizado para adaptarse al equipamiento industrial puede revelar una forma más eficiente de aplicar el acabado. Una diferencia entre lotes puede ayudar a identificar una característica del sustrato que merece mayor atención.
Por eso, la transferencia tecnológica no debería entenderse como una entrega unidireccional de I+D a producción. La transferencia industrial puede crear un ciclo de retroalimentación en el que lo aprendido durante la implementación vuelve al desarrollo y ayuda a perfeccionar la formulación, el método de aplicación o la manera de plantear futuros ensayos.
La relación entre laboratorio, planta piloto y producción industrial es, por tanto, menos lineal de lo que podría parecer. Cada etapa responde a preguntas diferentes y cada una puede modificar aquello que necesitamos investigar en las demás.
La planta no es simplemente el lugar donde I+D demuestra que tenía razón. Es otro lugar donde podemos comprender mejor el proceso.
Conclusión
El scale-up suele comenzar con una pregunta práctica: ¿podemos reproducir este resultado de laboratorio a escala industrial?
Es una pregunta necesaria, pero quizá no sea la más útil.
A medida que avanzamos desde el desarrollo en laboratorio hacia los ensayos piloto y la producción industrial, el objetivo no es simplemente preservar una formulación. Es preservar la comprensión que existe detrás de su rendimiento: qué relaciones importan, qué condiciones deben seguir siendo equivalentes, qué parámetros pueden cambiar y cómo responde el proceso cuando lo hacen.
Esa comprensión es la que hace posible la adaptación. Permite que una formulación pase por diferentes equipos, sustratos y condiciones de producción sin interpretar cada cambio como una desviación respecto al resultado original de laboratorio. Y cuando la implementación industrial revela algo inesperado, esa información puede incorporarse al proceso de desarrollo en lugar de clasificarse simplemente como un problema de producción.
Por tanto, en lugar de preguntarnos únicamente:
¿Podemos reproducir esta receta de laboratorio a escala industrial?
Quizá resulte más útil preguntarnos:
¿Entendemos suficientemente bien el resultado como para reproducir su rendimiento dentro de la realidad de la producción industrial?
La diferencia importa. Un ensayo de laboratorio satisfactorio demuestra que un resultado es posible. Una transferencia satisfactoria demuestra que comprendemos suficientemente bien ese resultado como para hacerlo relevante más allá de las condiciones en las que se obtuvo por primera vez.
Lo que funciona en el laboratorio debe hacer algo más que volver a funcionar a mayor escala. Debe tener sentido en planta.